
معرفة
فشل اختبار رش الملح على سطح الصب. كيف نحدد السبب الجذري؟
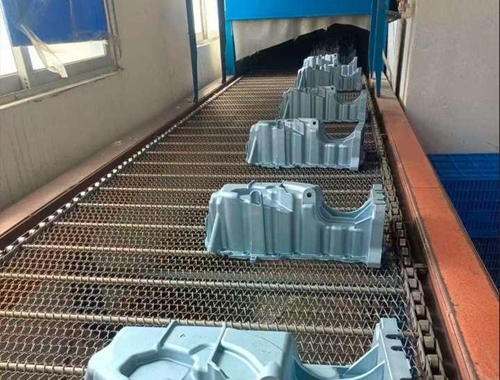
عندما يُظهر تقرير اختبار رش الملح علامة "فشل" حمراء، غالبًا ما تواجه شركات التصنيع تأخيرات في إطلاق المنتجات، وأزمات ثقة مع العملاء، وحتى مخاطر سحب المنتج. في هذه المرحلة، يُعدّ تتبع السبب الجذري علميًا ومنهجيًا أكثر أهمية من مجرد "إعادة العمل والاختبار". ستُنشئ هذه المقالة نموذج تتبع "من خمس مراحل وعشرين خطوة"، والذي يُحقق، من خلال سلسلة استدلال عكسية من النتائج إلى الأسباب، تحليلًا دقيقًا من المشكلات السطحية إلى جذورها الأساسية.
المرحلة 1: تحليل النتائج - فك رموز التآكل
تُصنف مظاهر فشل اختبارات رش الملح عادةً إلى ثلاث فئات: التآكل الموضعي (مثل التآكل الحفري والتآكل الشقوقي)، والتآكل المنتظم (الترقق الكلي)، والفشل الوظيفي (مثل تقرحات الطلاء وثقب الركيزة). تتمثل الخطوة الأولى في إجراء تحليل تصويري ثلاثي الأبعاد عالي الدقة للعينات الفاشلة، وذلك باستخدام مجهر ليزري متحد البؤر لالتقاط مورفولوجيا حفر التآكل، ومطياف تشتيت الطاقة (EDS) للكشف عن تركيبة نواتج التآكل. على سبيل المثال، إذا وُجد توزيع شجيري للمناطق الغنية بأيونات الكلوريد، فهذا يُشير إلى احتمال وجود اختلافات محلية في التركيز أو عدم تجانس كهروكيميائي؛ أما إذا اكتُشفت عناصر غير طبيعية (مثل شوائب الزنك والألومنيوم)، فمن الضروري تتبعها إلى مشاكل سلسلة توريد المواد الخام.
المرحلة الثانية: عكس العملية - إعادة بناء سيناريو الاختبار
تتطلب هذه المرحلة إعادة تمثيل عملية الاختبار بأكملها، مع التركيز على التحقق من ثلاثة عوامل تحكم رئيسية:
١. التحقق من صحة نظام المحلول: تأكد من مطابقة قيمة الرقم الهيدروجيني (pH) والتركيز ونقاء أيونات محلول رش الملح للمعايير (على سبيل المثال، تتطلب المواصفة ISO 9227 تركيز كلوريد الصوديوم بنسبة ٥±٠٫٥٪ وقيمة الرقم الهيدروجيني (pH) بين ٦٫٥ و٧٫٢). استخدم جهاز قياس الموصلية لاختبار نقاء المحلول؛ إذا زادت الموصلية بشكل غير طبيعي، فقد يشير ذلك إلى تلوث بأيونات غريبة.
2. معايرة المعايير البيئية: تأكد من اتساق درجة الحرارة داخل حجرة رش الملح (يتطلب المعيار ±2 درجة مئوية)، ومعدل ترسيب الرش (1-2 مل/80 سم²·ساعة)، وانتظام توزيع جزيئات الرش عبر مجموعة من مستشعرات درجة الحرارة والرطوبة. انتبه جيدًا لما إذا كان ماء التكثيف في أعلى الحجرة يُسبب تقلبات في تركيز المحلول.
٣. تدقيق تحضير العينة: تحقق من عملية المعالجة المسبقة للعينة - هل خضعت لإزالة كافية من الشحوم والتنظيف والمعادلة؟ هل نظافة السطح مطابقة للمعايير (والتي يمكن التحقق منها من خلال اختبار تمزق غشاء الماء)؟ هل زوايا دعم العينة والمسافات بينها متوافقة مع المعايير (عادةً ما تتطلب زاوية تتراوح بين ١٥ و٣٠ درجة من العمودي ومسافة ≥ ٢ سم)؟
المرحلة 3: تتبع المواد - تشريح المصفوفة الفاشلة
الخصائص الجوهرية للمادة هي العامل الأساسي المؤثر على سلوك التآكل. يتطلب الأمر تحليلًا متعدد المقاييس للمادة:
- تحليل تركيبة المادة الأساسية: استخدم مطياف الانبعاث البصري (OES) لاكتشاف ما إذا كان التركيب الكيميائي للمادة الأساسية يتوافق مع مواصفات التصميم، مع الاهتمام بشكل خاص بالتحكم في محتوى العناصر النزرة (مثل الكبريت والفوسفور).
فحص البنية الدقيقة: مراقبة حجم الحبيبات وتوزيع المراحل الثانوية باستخدام مجهر معدني، وتحليل مورفولوجيا المراحل المترسبة باستخدام مجهر مسح إلكتروني (SEM). على سبيل المثال، قد يؤدي سوء معالجة الفولاذ المقاوم للصدأ الأوستنيتي بالتحسيس إلى زيادة حادة في حساسية التآكل بين الحبيبات.
تقييم معالجة السطح: إجراء اختبارات صلابة التجويف النانوي وقياسات سمك الغشاء (مثل فلورسنت الأشعة السينية) على الطلاءات وأغشية التخميل لتقييم قوة الالتصاق بين الغشاء والمادة الأساسية. في حال وجود ثقوب أو شقوق في الغشاء، يُرجى الرجوع إلى معايير عمليتي الطلاء الكهربائي والتخميل.
المرحلة الرابعة: تشخيص المعدات - إزالة الأخطاء المنهجية
تؤثر موثوقية معدات اختبار رش الملح بشكل مباشر على مصداقية نتائج الاختبار. لذا، يلزم إجراء تشخيص منهجي للمعدات:
- فحص نظام الرش: قم بتفكيك الفوهات للتحقق من الانسدادات واستخدم عداد الجسيمات للتحقق من توزيع حجم جزيئات الرش (يتطلب المعيار أن يكون قطر 80٪ من الجسيمات ≤ 7 ميكرومتر).
التحقق من نظام التحكم: التحقق من دقة وحدة التحكم في درجة الحرارة، والمؤقت، وجهاز الإنذار من خلال اختبارات المحاكاة. انتبه جيدًا لضبط رطوبة الهواء المضغوط، فقلة الجفاف قد تؤدي إلى انخفاض معدل ترسب رذاذ الملح.
- اختبار إغلاق الغرفة: استخدم مطياف كتلة الهيليوم لاختبار أداء إغلاق الغرفة للتأكد من عدم وجود أي تسرب هواء خارجي يمكن أن يؤثر على بيئة الاختبار.
المرحلة 5: النمذجة الشاملة - بناء شبكة سببية
بعد الانتهاء من جمع البيانات في المراحل الأربع الأولى، ينبغي استخدام أدوات إحصائية (مثل مخططات هيكل السمكة وطريقة تحليل 5Why) لبناء شبكة علاقات سببية. على سبيل المثال، إذا وُجد تآكل في الحواف في دفعات متعددة من العينات، ينبغي ربط "طريقة دعم العينة" و"تأثير حافة المحلول"؛ وإذا اكتُشفت عناصر غير طبيعية في نواتج التآكل، ينبغي تتبع مسارات "تلوث محلول المعالجة المسبقة" أو "التلوث المتبادل في بيئة الورشة".
في النهاية، يُحدَّد المتغير التابع الرئيسي من خلال تحليل الانحدار متعدد المتغيرات. على سبيل المثال، في حالة فشل اختبار رش الملح لمكون سيارة، كشف تحليل منهجي للسبب الجذري أن الفشل كان بسبب نقص الشطب عند حافة العينة، مما أدى إلى تركيز الإجهاد، ووجود مواد عضوية متبقية في محلول المعالجة المسبقة، مما شكّل تأثير بطارية موضعي وسرّع التآكل في النهاية. تتضمن خطة التحسين المُصممة بناءً على ذلك: تحسين تصميم حافة العينة، وتحديث نظام الترشيح في محلول المعالجة المسبقة، وإضافة خطوة تحسين بالموجات فوق الصوتية إلى عملية تنظيف العينة.
لا يقتصر تحليل السبب الجذري لفشل اختبار رش الملح على "اكتشاف العيوب"، بل يُعدّ حلقة وصل أساسية في بناء نظام وقائي للجودة. فمن خلال نموذج منهجي لتحليل السبب الجذري من خمس مراحل، لا تستطيع الشركات حل المشكلات الحالية فحسب، بل تُنشئ أيضًا قاعدة معرفية قائمة على البيانات لفشل التآكل. سيُحوّل تراكم هذه القاعدة المعرفية إلى جينات مقاومة للتآكل في تصميم المنتجات، ونظام مناعة في التحكم بالعمليات، ورادار تحذير في إدارة الجودة، مما يُحقق في النهاية قفزة نوعية من "إصلاح المشكلات" إلى "منع المخاطر" في إدارة الجودة. عندما يصبح تحليل السبب الجذري معيارًا، ستصبح الأعطال نماذج قيّمة للتقدم التكنولوجي بدلًا من أن تكون عقبات أمام التنمية.
تتمتع شركة فيجور بخبرة تزيد عن 20 عامًا وفريق عمل محترف في مجال الصب والتشكيل، بالإضافة إلى عمليات المعالجة اللاحقة. لأي استفسار أو طلب منتجات، يُرجى التواصل معنا عبر البريد الإلكتروني info@castings-forging.com