
معرفة
تصنيف الشوائب المعدنية في المسبوكات وتأثيرها على الأداء
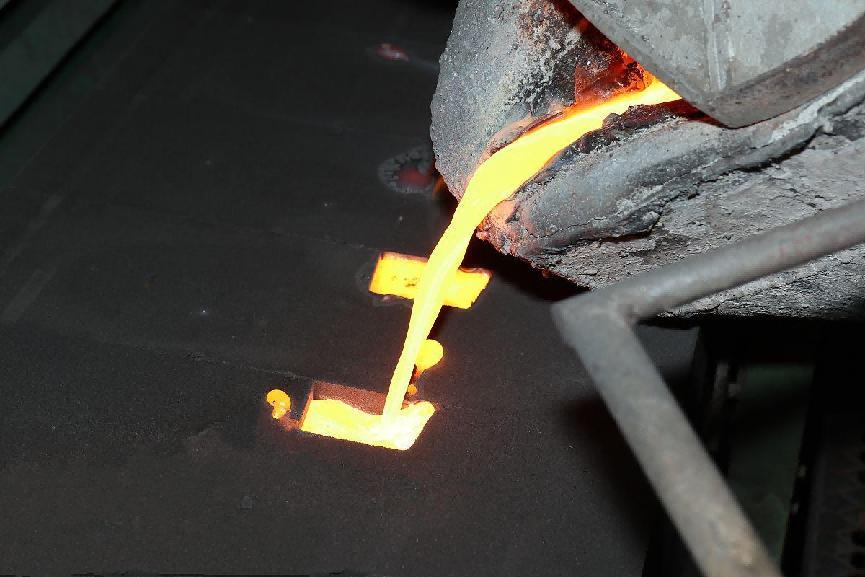
الشوائب المعدنية في الفولاذ، باعتبارها عيبًا رئيسيًا في العملية المعدنية، لا تُعطل استمرارية مصفوفة المعدن فحسب، بل تُضعف أيضًا أداء المادة بشكل كبير من خلال تأثيرات تركيز الإجهاد، وآليات بدء التشقق، وغيرها من المسارات. ووفقًا لخصائصها المورفولوجية وآليات تكوينها، يمكن تصنيف الشوائب المعدنية إلى ثلاث فئات رئيسية: شظايا معدنية غريبة، وشوائب عملية اللحام، وهياكل خاصة بالصب. تُحدد خصائصها الفيزيائية والكيميائية وأنماط توزيعها بشكل مباشر الخصائص الميكانيكية، وأداء المعالجة، ومقاومة الفولاذ للتآكل.
I. نظام تصنيف الشوائب المعدنية
(1) شظايا معدنية أجنبية
ينشأ هذا النوع من الشوائب بشكل رئيسي من سبائك الحديد المتبقية التي لم تُصهر تمامًا أثناء عملية صناعة الصلب. ويتمثل الشكل النموذجي في جسيمات زاوية غير منتظمة، ومكوناتها الرئيسية معادن ذات درجة انصهار عالية مثل التنغستن والموليبدينوم. عندما يتجاوز حجم المادة المضافة للسبائك 30 مم، يزداد خطر عدم اكتمال الانصهار بشكل ملحوظ. على سبيل المثال، أثناء صهر الصلب عالي السرعة بالحث الفراغي، إذا لم يُتحكّم في حجم الفيروفاناديوم إلى أقل من 20 مم، فإن جسيمات الفاناديوم المتبقية ستتسبب في كسر حافة أداة القطع. وتتمثل المخاطر فيما يلي:
1. صلابة دقيقة غير طبيعية: يمكن أن تصل صلابة فيكرز لشوائب التنغستن إلى 800-1200HV، وهو ما يعادل 3-4 مرات صلابة المادة الأساسية (200-300HV).
2. مصدر تشقق التعب: تحت الأحمال المتناوبة، تسبب الجسيمات الزاوية معاملات تركيز الإجهاد بمقدار 3-5 مرات، مما يؤدي إلى تسريع انتشار التشقق.
3. تدهور أداء المعالجة: أثناء الدرفلة، يؤدي ذلك إلى ظهور شقوق سطحية، مما يقلل من معدل العائد بنسبة 15-30%.
(2) تضمينات عملية اللحام
١. عيب احتواء التنغستن: في لحام غاز التنغستن الخامل (TIG)، عندما يكون التيار أقل من ١٢٠ أمبير، لا تتمكن قطرات أطراف قطب التنغستن من الدخول بالكامل إلى حوض المنصهر، مشكّلةً جزيئات كروية بيضاء لامعة بأقطار تتراوح بين ٠.٢ و١.٥ مم. أظهرت تجربة لحام على قرص توربيني لمحرك طائرة أن عيوب احتواء التنغستن قللت من عمر التعب بنسبة ٦٢٪.
٢. ظاهرة الاحتواء الكروي: تتشكل الاحتواءات الكروية نتيجةً لتغليف حوض المصهور لرذاذ المعدن، والذي يتكون أساسًا من أكسيد الحديد. في لحام أوعية الضغط، تُسبب الاحتواءات الكروية انخفاضًا في متانة اللحام بنسبة ٤٠٪، ويجب إزالتها من خلال عمليات طحن متعددة.
(3) صب الهياكل الخاصة
عيوب الخبث البارد: تُحبس كتل معدنية مؤكسدة سطحيًا (بحجم 0.5-3 مم) في الفولاذ المنصهر أثناء عملية الصب، مما يؤدي إلى تدرج في التركيب بين السطح والمركز. في صب أعمدة الكرنك للسيارات، يُسبب الخبث البارد تقلبات في صلابة السطح تصل إلى 50HRC، مما يؤدي إلى تآكل مبكر.
٢. الشوائب: هياكل يوتكتيكية شاذة تتشكل نتيجةً لانفصال التركيب الموضعي، مثل كربيدات (Cr,Mo)6C في فولاذ Cr-Mo. في صب شفرات توربينات الغاز، تُقلل الشوائب من قوة الزحف في درجات الحرارة العالية بنسبة ٢٨٪.
II. التأثير متعدد الأبعاد للشوائب المعدنية على خصائص الفولاذ
(1) آلية تدهور الخواص الميكانيكية
1. تقلب القوة:
- قد تؤدي الشوائب المجهرية (<1 ميكرومتر ) إلى زيادة قوة الخضوع بنسبة 5-10% من خلال تحسين الحبيبات.
تُسبب الشوائب المجهرية (أكبر من 100 ميكرومتر ) انخفاضًا في قوة الشد بنسبة 15-20%. على سبيل المثال، أدت شوائب أكسيد الألومنيوم (Al₂O₃ ) بحجم 150 ميكرومتر في نوع معين من فولاذ المحامل إلى تقصير عمر إجهاد التلامس بنسبة 73%.
2. تخفيف الصلابة:
- تتسبب شوائب الكبريتيد (MnS) في حدوث تشقق ناتج عن الهيدروجين، مما يقلل من طاقة الصدمة من 120 جول إلى 35 جول عند -20 درجة مئوية.
- يُقلل تأثير الزاوية الحادة لشوائب الألومينا من قيمة KIC لصلابة الكسر بنسبة 40%. وقد زاد معدل حوادث الكسر الهشّ لفولاذ معين في أوعية الضغط ثلاثة أضعاف بسبب الشوائب.
3. فقدان اللدونة:
• يتناقص الاستطالة بشكل أُسّي مع زيادة نسبة الشوائب. وعندما تتجاوز النسبة المساحية للشوائب 0.5%، تنخفض الاستطالة بنسبة 50%.
• يتأثر انخفاض المساحة بحجم الشوائب. فالشوائب التي يبلغ حجمها 10 ميكرومتر تقلل من انخفاض المساحة بنسبة 25%، بينما تتسبب الشوائب التي يبلغ حجمها 100 ميكرومتر في انخفاض بنسبة 45%.
(2) القيود المفروضة على أداء التصنيع
1. تدهور أداء القطع:
تزيد الشوائب الصلبة (مثل TiN) من معدل تآكل الأدوات بمقدار 3 إلى 5 مرات. في معالجة التروس الدقيقة، انخفض عمر الأداة من 800 قطعة لكل حافة إلى 150 قطعة لكل حافة بسبب الشوائب.
- تتسبب الشوائب البلاستيكية (MnS) في تراكم الحواف، مما يؤدي إلى تفاقم قيمة خشونة السطح Ra من 0.8 ميكرومتر إلى 3.2 ميكرومتر.
2. قابلية التشكيل المحدودة:
• في عملية السحب العميق للصفائح الفولاذية، تعمل الشوائب التي يبلغ مستوى 0.5 ميكرومتر على تقليل قيمة التقعر بنسبة 20٪، مما يؤدي إلى زيادة معدل التآكل بنسبة 15٪.
• أثناء عملية التشكيل، تتسبب الشوائب في حدوث تشققات. وقد انخفض معدل الخردة الناتجة عن تشكيل جزء معين من العمود من 8% إلى 1.2% بفضل التحكم في الشوائب.
(3) مسارات تدهور مقاومة التآكل
1. تسريع التآكل الجلفاني:
- تشكل شوائب المعادن غير المتشابهة (مثل جزيئات النحاس) خلايا دقيقة مع المعدن الأساسي، مما يؤدي إلى زيادة معدلات التآكل النقطي بنحو 2-3 مرات من حيث الحجم.
- شهد الفولاذ المستخدم في منصة بحرية معينة، بسبب وجود شوائب نحاسية بنسبة 0.1%، زيادة في معدل التآكل السنوي من 0.02 ملم إلى 0.15 ملم.
2. حساسية التآكل الإجهادي:
• في البيئات الكلوريدية، يؤدي تركيز الإجهاد عند أطراف الشوائب إلى تقليل الإجهاد الحرج للتآكل σ th بنسبة 60٪.
• في فولاذ معدات الطاقة النووية، تمثل نسبة حوادث تشقق التآكل الإجهادي الناجمة عن الشوائب 42٪.
ثالثًا: تحليل الحالات النموذجية واستراتيجيات الضبط
(1) حادثة كسر شفرة محرك طائرة
انكسرت شفرة توربينية لنوع معين من محركات الطائرات بعد 1,200 ساعة من الخدمة. كشف تحليل الأعطال ما يلي:
1. خصائص التضمين: جزيئات TiN بحجم 0.8 مم مع صلابة 2,200HV.
2. آلية الكسر: تسبب تركيز الإجهاد عند طرف الشوائب في حدوث تشققات إجهادية، والتي انتشرت بسرعة عند 820 درجة مئوية.
3. تدابير الرقابة:
- تنفيذ عملية مزدوجة من الصهر بالتحريض الفراغي تليها إعادة الصهر بالخبث الكهربائي.
- المعالجة المسبقة للمواد الخام: سحق سبيكة التيتانيوم إلى حجم جسيم أقل من 15 مم.
- التحكم في الانصهار: الحفاظ على درجة حرارة فائقة تبلغ 120 درجة مئوية لضمان الذوبان الكامل لـ TiN.
(2) تحسين فشل التعب في تروس السيارات
تعرض ترس ناقل الحركة في شاحنة ثقيلة لتشقق سطحي بعد 300,000 كيلومتر. تحليل السبب الجذري:
1. تأثير الشوائب: أدت شوائب Al ₂ O ₃ بحجم 0.3 مم إلى انخفاض بنسبة 55٪ في قوة إجهاد التلامس.
2. خطة التحسين:
- تحسين عملية إزالة الأكسدة: استخدم مزيل الأكسدة المركب Al-Ca.
- معالجة التكرير: إزالة الغازات من خلال دوران الفراغ بالرطوبة النسبية لتقليل [O] من 30 جزء في المليون إلى 15 جزء في المليون.
- حماية الصب المستمر: التحكم في قاعدية عامل غطاء التونديش بين 3.0 و 3.5.
3. التحقق من التأثير: تم زيادة عمر التعب للعتاد إلى 800,000 كيلومتر، ليصل إلى 2.6 مرة من متطلبات التصميم.
رابعًا: تكنولوجيا الكشف الحدودي واتجاه التحكم
(1) تقنية الكشف متعدد الوسائط
1. الكشف بالموجات فوق الصوتية: معدل الكشف عن الشوائب المعدنية ≥ 2 مم هو 95٪، مع الإشارة المميزة المتمثلة في توهين الموجة السفلية عالية السعة.
2. التصوير الإلكتروني المرتد: يحدد شوائب التنجستن (محتوى W > 95٪) من خلال الاختلافات التركيبية، بدقة مكانية تبلغ 0.1 ميكرومتر.
3. تحليل المجهر الإلكتروني الآلي بالكامل: يتيح نظام ParticleX إجراء إحصائيات تلقائية لـ 300 إدراج في الساعة، مما يزيد الكفاءة بمقدار 20 مرة مقارنة بالطرق اليدوية.
(II) ابتكار التحكم في العمليات
١. تقنية التنقية الكهرومغناطيسية: بتطبيق مجال مغناطيسي متناوب على الفولاذ المنصهر، تتجمع الشوائب في جزيئات أكبر وتطفو. بعد أن اعتمد مصنع متخصص للصلب هذه التقنية، انخفضت الكمية الإجمالية للشوائب بنسبة ٤٢٪.
2. تحسين مجال تدفق القالب: باستخدام مثبط الاضطرابات + هيكل السد، زاد معدل تعويم التضمين من 68٪ إلى 89٪.
3. الصب الوقائي المستمر: يحافظ نظام إغلاق الفوهة الطويلة + فوهة الدخول المغمورة على زيادة الأكسجين المؤكسد الثانوي في حدود 0.5 جزء في المليون.
5. الخاتمة والتوقعات
يظهر تأثير الشوائب المعدنية على خصائص الفولاذ تأثيرًا كبيرًا على الحجم والاعتماد على التركيب:
1. عندما يكون حجم الشوائب أكبر من 50 ميكرومتر ، فإن معدل انخفاض عمر الإجهاد يرتبط خطيًا بالحجم (R ² = 0.92).
2. الضرر الذي يلحق بالمتانة بسبب الشوائب الهشة (Al ₂ O ₃ ) هو 2.3 ضعف الضرر الناتج عن الشوائب البلاستيكية (MnS).
3. من خلال اعتماد تقنية إزالة الأكسدة المدمجة + التنقية الكهرومغناطيسية + التحكم في تدفق التونديش، يمكن أن تصل النظافة إلى الدرجة A من معيار ASTM E45 (مساحة التضمين الإجمالية < 0.05٪).
ينبغي أن تركز اتجاهات التنمية المستقبلية على:
1. تطوير نظام ذكي لمراقبة التضمين لتحقيق التحكم في الوقت الحقيقي لعملية صناعة الصلب.
2. البحث في تكنولوجيا تنظيم الشوائب النانوية واستكشاف آليات تقويتها.
3. إنشاء نموذج للتنبؤ بأداء التضمين يعتمد على التعلم الآلي لتوجيه الصهر الدقيق.
من خلال التحكم في شكل وحجم وتوزيع الشوائب المعدنية من خلال نظام، يمكن تعزيز موثوقية الفولاذ بشكل كبير، مما يوفر الدعم المادي لتصنيع المعدات المتطورة.
تتمتع شركة فيجور بخبرة تزيد عن 20 عامًا وفريق عمل محترف في عمليات الصب والتشكيل بالقوالب. إذا كانت لديكم أي استفسارات أو طلبات خاصة بالمنتجات، فلا تترددوا في التواصل معنا عبر البريد الإلكتروني info@castings-forging.com