
معرفة
أسباب وتحسينات الشقوق في مصبوبات الفولاذ السميكة والكبيرة والمعقدة عالية المنغنيز
يشير الفولاذ عالي المنغنيز بشكل أساسي إلى مادة تتصلب بسرعة على سطح الهياكل الفولاذية تحت أحمال تأثير كبيرة وتتميز بمقاومة التآكل. كلما كانت سرعة انتشار الشقوق أبطأ أثناء الاستخدام طويل الأمد، قلّ احتمال وقوع حوادث السلامة. تُستخدم مصبوبات الفولاذ عالي المنغنيز حاليًا على نطاق واسع في العديد من الصناعات. نظرًا لمعامل الانكماش الخطي الأكبر ومعامل انتقال الحرارة الأصغر للفولاذ عالي المنغنيز مقارنةً بالفولاذ الكربوني، فإنه أثناء التصلب والمعالجة الحرارية لمصبوبات الفولاذ عالي المنغنيز، يُولد إجهاد حراري مرتفع بسهولة بسبب التوزيع غير المتساوي لدرجة الحرارة والاختلافات الكبيرة في درجات الحرارة في المصبوبات، مما يُسبب مشاكل التشقق. خاصةً في مصبوبات الفولاذ عالي المنغنيز المعقدة التي يزيد سمكها عن 120 مم، يصعب التحكم في مشكلة التشقق أثناء الإنتاج.
1. تحليل الشقوق في مصبوبات الفولاذ عالي المنغنيز
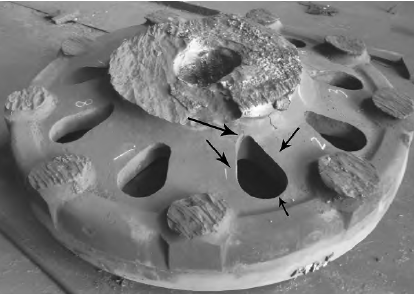
في الوقت الحاضر، هناك العديد من الدراسات حول آلية معالجة التصلب بالعمل، وعملية المعالجة الحرارية، وعملية الصب للفولاذ عالي المنغنيز، ولكن القليل منها يتناول مشكلة التشقق في مصبوبات الفولاذ عالي المنغنيز. ومع ذلك، أثناء استخدام مصبوبات الفولاذ عالي المنغنيز، غالبًا ما تُواجه مخاطر سلامة مختلفة بسبب مشاكل التشقق في المصبوبات. من بينها، مسبوكات عجلة القيادة الفولاذية عالية المنغنيز، كجزء أساسي من المجرفة الكهربائية للحفارة، ستؤثر جودتها وحجمها على الاستخدام اللاحق للمعدات. نظرًا للهيكل المعقد لمسبوكات عجلة القيادة الفولاذية عالية المنغنيز وسمك الجدار الأقصى البالغ 142 مم، فإن التحكم في مشاكل التشقق أثناء الإنتاج ليس مثاليًا. أثناء إنتاج مصبوبات الفولاذية عالية المنغنيز السميكة المعقدة، وبعد المعالجة المسبقة للمصبوبات بتقنية الاختبار الشعاعي، وجد أن هناك شقوقًا بأحجام مختلفة على جانبي الفتحتين وموضع القوس. كان الطول الفعلي لمعظم الشقوق 25 مم، وبعضها كان حوالي 50 مم، كما هو موضح في الشكل 1، مما أثر على عمر الخدمة ومعدل إنتاجية مصبوبات الفولاذ عالي المنغنيز. لذلك، خلال فترة التشخيص المبكر، من الضروري تحليل ودراسة أسباب تكوّن الشقوق في مصبوبات الفولاذ عالي المنغنيز.
2. المواد والطرق التجريبية
2.1 المواد التجريبية
خلال فترة البحث، كانت المادة البحثية الرئيسية هي مسبوكات الفولاذ عالي المنغنيز ZG100Mn13. بعد الصهر في فرن كهربائي، أُجريت عملية تنقية بالتفريغ للتحكم في محتوى الأكسجين في ماء الفولاذ وميل عناصر السبائك للتأكسد. بعد ذلك، أُخذت عينات من قوالب اختبار المسبوكات، وبعد التحليل الكيميائي، وُضع جدول تفصيلي للتركيب الكيميائي، كما هو موضح في الجدول 1. ووفقًا لأحكام المعيار الوطني GB/T 5680-2023 "مسبوكات الفولاذ المنغنيز الأوستنيتي"، صُنف التركيب الكيميائي للمصبوبات.
2.2 طرق الاختبار
لإجراء فحص دقيق لعينات شقوق مصبوبات الفولاذ عالي المنغنيز، يلزم استخدام صبغة PT على سطح المصبوبات لتحديد موقع واتجاه الشقوق السطحية بدقة. بعد ذلك، تُقطع عينة شقوق بأبعاد 20 مم × 25 مم × 20 مم عند موقع الشق. في حال وجود شق كامل على سطح المصبوب، يجب ضبط حجم عينة الشق بشكل مناسب، وعادةً ما يكون ضمن نطاق 30 مم × 30 مم × 20 مم. بعد تلميع العينة، تُغمر في محلول كحول حمض النيتريك بتركيز 4% لمدة 6 ثوانٍ، ثم تُخرج وتُفحص تحت عدسة مجهر ضوئي أو أي جهاز مسح آخر لمراقبة البنية الدقيقة وظروف الشقوق في المصبوب، وتحليل أسباب تكوّنها وتحديدها بالتفصيل.
3 تحليل أسباب الشقوق في مصبوبات الفولاذ عالي المنغنيز
3.1 العوامل المادية والمعدنية
وفقًا لأعمال الاختبار والكشف، يُعدّ التحكم غير المعقول في التركيب الكيميائي العامل الرئيسي المسبب للتشققات في مصبوبات الفولاذ عالي المنغنيز. عندما يكون التركيب الكيميائي غير معقول، يتدهور أداء الفولاذ عالي المنغنيز، مما يؤدي إلى تشققات واضحة على سطح المصبوب. تشير التحليلات الحالية إلى أنه عندما يتجاوز محتوى الكربون والفوسفور في الفولاذ عالي المنغنيز الحدّ المعياري، يزداد خطر تكوّن التشققات التدريجية. يؤدي محتوى الكربون الزائد، بعد المعالجة الحرارية، إلى ترسب الكربيدات عند حدود الحبيبات، مما يزيد من خطر تشققها، ويُعدّ عاملًا رئيسيًا في تشققات مصبوبات الفولاذ عالي المنغنيز. علاوة على ذلك، عندما يزداد محتوى الفوسفور في المادة، فإنه يؤدي بسهولة إلى تكوّن مواد فوسفورية هشة، مما يقلل من قوة وصلابة حدود الحبيبات، ويخفض الأداء العام للمصبوبات الفولاذية. بالإضافة إلى ذلك، تُعد مشاكل العيوب الموجودة أثناء العملية المعدنية لمصبوبات الفولاذ عالي المنغنيز عوامل رئيسية تؤثر على أداء المادة. تُؤدي عيوبٌ مثل تجاويف الانكماش، وثقوب الغاز، وشوائب الخبث أثناء المعالجة المعدنية إلى تكوّن نقاط تركيز إجهاد في المادة، مما يجعلها عرضة للتشقق تحت تأثير القوى الخارجية. علاوةً على ذلك، إذا تجاوز محتوى أكسيد الحديد (FeO) وأكسيد المنغنيز (MnO) في الفولاذ المنصهر 2%، فإن ذلك يُفاقم هشاشة حدود الحبيبات ويزيد من احتمالية تشقق المادة تحت تأثير الإجهاد.
3.2 عيوب عملية الصب
أثناء إنتاج مصبوبات الفولاذ عالي المنغنيز، قد يؤثر عدم التحكم في درجة حرارة الصب في الوقت المناسب على جودة المصبوبات. فإذا كانت درجة حرارة الصب مرتفعة جدًا أثناء الصب، سيطول وقت التصلب بعد الصب، مما ينتج عنه بنية بلورية خشنة، مما يؤثر ليس فقط على الأداء العام للمصب، بل يزيد أيضًا من الإجهاد الحراري للصب اللاحق، مما يزيد من تفاقم مشكلة التشقق. في المقابل، إذا كانت درجة حرارة الصب منخفضة جدًا، تضعف سيولة المعدن المنصهر، مما يُصعّب ضمان فعالية ملء القالب، وقد يُسبب ذلك أثناء التصلب انسدادات باردة أو تغذية غير كافية، مما يؤثر بشكل خطير على سلامة وكثافة المصبوب. بالإضافة إلى ذلك، أظهرت الأبحاث أن التبريد غير المتساوي بعد الصب وعدم كفاية بدل الانكماش يمكن أن يُسببا أيضًا تشققات في مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة. بشكل عام، يكون وقت تبريد الأجزاء السميكة من مصبوبات الفولاذ عالي المنغنيز أطول، بينما تكون سرعة تبريد الأجزاء رقيقة الجدران أقصر. بسبب اختلاف السُمك، يكون فرق درجة الحرارة أثناء التبريد كبيرًا جدًا، ويكون تركيز الإجهاد أكثر وضوحًا، مما يؤدي إلى تشوه تدريجي أو تشقق في الفولاذ عالي المنغنيز. تحت تأثير بدل الانكماش للقالب، يزيد العائق أثناء انكماش التصلب من إجهاد الشد، مما يزيد من خطر تشقق الصب. علاوة على ذلك، فإن الرافعات، المستخدمة لتغذية تجاويف الانكماش المتكونة أثناء تصلب المسبوكات، إذا كانت بها مشاكل تصميم غير معقولة، مثل أن يكون قطرها أقل من 1.5 إلى 2 ضعف سمك البقعة الساخنة، أو إذا تم قطعها في درجات حرارة منخفضة، ستؤدي بالتأكيد إلى تأثير تغذية غير كافٍ للرافعة، مما يؤدي تدريجيًا إلى تغذية موضعية غير كافية والتسبب في تركيز إجهاد شديد. في الحالات الشديدة، قد يؤدي ذلك حتى إلى كشط المسبوكات.
3.3 عيوب في عملية المعالجة الحرارية
في الوقت الحاضر، أثناء إنتاج مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، يُعدّ انخفاض معدل التسخين ومدة التماسك من المشاكل الشائعة في عملية المعالجة الحرارية، وهما العاملان الرئيسيان المسببان لتشققات هذه المصبوبات. أثناء المعالجة الحرارية، إذا كان معدل التسخين الفعلي سريعًا جدًا أو لم تُسخّن المصبوبات مسبقًا بشكل صحيح وفي الوقت المناسب، فسيؤدي ذلك إلى فرق كبير في درجة الحرارة بين داخل المصبوب وخارجه بعد المعالجة المسبقة، مما يُسبب إجهادًا حراريًا مُركّزًا. هذا لا يؤثر فقط على استقرار مصبوبات الفولاذ عالي المنغنيز وخواصها الميكانيكية، بل يُسبب أيضًا عيوبًا في الجودة مثل التشققات. بالإضافة إلى ذلك، نظرًا لارتفاع نسبة الكربون في المادة أثناء المعالجة الحرارية، سيتم إنتاج كمية كبيرة من الكربيدات، مما يُضر بجودة مصبوبات الفولاذ عالي المنغنيز. ولأن الكربيدات صلبة الملمس، فإن عدم التحكم فيها أثناء المعالجة الحرارية سيؤدي حتمًا إلى انخفاض متانة بنية حدود الحبيبات، وزيادة خطر تشقق المسبوكات، وتقليل الأداء الشامل للمصبوبات، مما يُلحق ضررًا بالغًا بالمعالجة والاستخدام اللاحقين.
3.4 هيكل التصميم غير المعقول
أثناء التصميم الإنشائي لمصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، تظهر مشكلة تركيز الإجهاد في مصبوبات الفولاذ عالي المنغنيز جليةً، نتيجةً لعوامل مثل اختلافات سماكة الجدار المفرطة، أو صغر أنصاف أقطار الشرائح في مناطق الانتقال، أو التغيرات المفاجئة في المقاطع العرضية للهيكل، مما يؤدي إلى انخفاض جودة الإنتاج النهائي. يُعد تركيز الإجهاد مشكلةً شائعةً في ميكانيكا الإنشاءات. فعندما يواجه هيكل الصب مشكلة تركيز الإجهاد، فإنه غالبًا ما يؤدي إلى تحمله لأحمال زائدة وتلف مبكر. عندما يكون فرق سماكة الجدار كبيرًا جدًا، يكون توزيع الإجهاد في المناطق الرقيقة والسميكة من مصبوبات الفولاذ عالي المنغنيز غير منتظم، وغالبًا ما تحتاج المناطق الرقيقة إلى تحمل إجهاد أكبر، مما يؤدي إلى تشوه بلاستيكي أو كسر. في الوقت نفسه، إذا كانت أنصاف أقطار الشرائح في مناطق الانتقال صغيرة جدًا، فإن الإجهاد في مناطق الانتقال سيزداد باستمرار أثناء استخدام الصب، وسيتجاوز الإجهاد الموضعي متوسط مستوى تحمل الإجهاد للصب، مما يتسبب في التشقق. بالإضافة إلى ذلك، أثناء التصميم الهيكلي الحالي لصب الفولاذ المنجنيز العالي، فإن تكوين هياكل على شكل "+" يمكن أن يسبب أيضًا تركيزًا للإجهاد، مما يؤدي إلى بقاء صب الفولاذ المنجنيز العالي في حالة إجهاد عالية لفترة طويلة، وهي عرضة للتلف الناتج عن التعب أو الكسر الهش أثناء الاستخدام.
4 تدابير لتحسين الشقوق في مصبوبات الفولاذ عالي المنغنيز
4.1 تحسين التركيب الكيميائي لصب الفولاذ عالي المنغنيز
أولاً، للتحكم بفعالية في مشكلة تشققات مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، يمكن تحسين التركيب الكيميائي أثناء الصب. من خلال التحكم الدقيق في محتوى عناصر الكربون والكبريت والفوسفور، يمكن تحسين متانة مصبوبات الفولاذ عالي المنغنيز، مما يقلل من حدوث التشققات. علاوة على ذلك، ووفقًا لمتطلبات استخدام مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، يجب التحكم في محتوى عناصر الكربون للتحكم في صلادة المصبوبات وتجنب الإجهاد الداخلي المفرط في هيكل الصب، مما يقلل من خطر تكوّن التشققات. ثانيًا، أثناء صهر مصبوبات الفولاذ عالي المنغنيز، يمكن اعتماد تقنيات التكرير، مثل إزالة الغازات بالتفريغ وتكرير المغرفة، لإزالة عناصر الكربون والكبريت والفوسفور منها بفعالية. إذا كان محتوى عناصر الكبريت والفوسفور في المادة مرتفعًا جدًا، فسيؤدي ذلك إلى انخفاض كبير في متانة مصبوبات الفولاذ عالي المنغنيز وزيادة احتمالية تكوّن التشققات. وأخيرًا، يُعدّ الكربون العنصرَ الرئيسيّ في سبائك الفولاذ عالي المنغنيز، وله تأثيرٌ هامٌّ على تحسين صلابة ومتانة المسبوكات. ولضمان فعالية استخدام مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، ينبغي ضبط المحتوى الفعليّ لعناصر الكربون وفقًا لبيئة الاستخدام ومتطلبات أداء المسبوكات، مما يُحسّن التوازن بين صلابتها ومتانتها، ويرفع جودتها وأدائها.
4.2 تحسين عملية صب مصبوبات الفولاذ عالي المنغنيز
إن التحسين الفعال لأبعاد وسمك جدار مصبوبات الفولاذ عالي المنغنيز، والتحكم الدقيق في درجة حرارة الصب الفعلية أثناء الصب، يضمن تبديدًا متساويًا للحرارة أثناء تصلب المصبوبات. يؤدي التبديد الموضعي غير المتساوي للحرارة في هياكل الفولاذ عالي المنغنيز إلى اختلافات كبيرة في درجات الحرارة الداخلية وتركيز الإجهاد. لذلك، يضمن التحكم الدقيق في درجة حرارة الصب تأثير تبريد موحدًا للمصبوبات أثناء التصلب وتبديد الحرارة، مما يحسن جودة إنتاج المصبوبات. وفي الوقت نفسه، من الضروري التحكم في معدل التبريد وانكماش القالب في الوقت المناسب أثناء فترة التبريد. ويمكن تحسين تأثير التحكم في معدل التبريد من خلال التحكم في نوع ومعدل تدفق ودرجة حرارة وسيط التبريد. وفي الوقت نفسه، ينبغي إجراء تحسينات على مادة القالب وطرق تصميمه لتعزيز قدرة الانكماش الحر للمصبوبات أثناء التبريد، مما يقلل بشكل فعال من الإجهاد الداخلي وتكوين الشقوق في المصبوبات. أما بالنسبة لتصميم نظام الصب، فمن خلال تحسين تصميمه وأبعاده، يُمكن تحسين سيولة المعدن المنصهر، مما يضمن تدفقه بسلاسة وتوازن إلى تجويف القالب، وتجنب تركيز الإجهاد الناتج عن ارتفاع درجة الحرارة الموضعي، وتحسين سعة ملء المعدن المنصهر. كما يُحسّن هذا البنية الدقيقة للمسبوكات في الوقت المناسب، مما يُحقق تحسنًا كاملاً في الخصائص الميكانيكية لمسبوكات الفولاذ عالي المنغنيز.
4.3 تحسين عملية المعالجة الحرارية
أثناء عملية المعالجة الحرارية لمسبوكات الفولاذ عالي المنغنيز، تُعدّ خصائص المادة وأبعاد الصب من العوامل الرئيسية المؤثرة على تأثير المعالجة الحرارية. لذلك، من الضروري التحكم علميًا ومعقولًا في درجة حرارة الإخماد ومعدل التسخين أثناء المعالجة الحرارية. أثناء عملية إخماد المسبوكات، يجب على الفنيين ضمان توزيع الحرارة بالتساوي على الهيكل الداخلي لتجنب المشاكل الناتجة عن عدم تساوي توزيع الحرارة. وفي الوقت نفسه، يجب التحكم في عملية التطبيع، وضبط درجة حرارة التطبيع والوقت ومعايير الجو في الوقت المناسب لضمان قدرة المسبوكات على إطلاق الإجهاد الداخلي بالكامل أثناء التطبيع، وتعزيز صلابتها واستقرارها، وبالتالي تجنب مشاكل التشوه أو الترتيب في الاستخدام اللاحق، مما يعزز الخصائص الميكانيكية الشاملة وقابلية تطبيق مسبوكات الفولاذ عالي المنغنيز السميكة والمعقدة، ويقلل من مشاكل السلامة الناجمة عن تكوّن الشقوق في مسبوكات الفولاذ عالي المنغنيز.
بالإضافة إلى ذلك، تُعدّ معالجة صلابة الماء والتبريد حاليًا من التقنيات الرئيسية المستخدمة في المعالجة الحرارية. أثناء معالجة صلابة الماء، يجب الحفاظ على مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة عند درجة حرارة 650 درجة مئوية لضمان توازن فروق درجات الحرارة الداخلية والخارجية للمصبوبات. بعد ذلك، تُرفع درجة الحرارة إلى درجة الحرارة المطلوبة لمعالجة صلابة الماء. أثناء عملية التبريد، عند إخماد مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، يجب تجنب التبريد العنيف. يمكن استخدام التبريد بالرش أو التبريد المرحلي.
4.4 تكنولوجيا اللحام والإصلاح
أثناء تصنيع مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، تؤثر تقنية اللحام بشكل مباشر على جودة المصبوبات. لذلك، قبل عمليات اللحام، يجب تنظيف منطقة الشق جيدًا لإزالة الشوائب التي قد تؤثر على جودة اللحام وضمان جودة لحام الصب. أثناء اللحام، يجب تحليل قوة وموثوقية الوصلة الملحومة لضمان أفضل تأثير للاستخدام اللاحق للمسبوكات. حاليًا، لضمان جودة اللحام، يجب استخدام طرق لحام منخفضة الحرارة، مثل اللحام القوسي اليدوي. أثناء اللحام القوسي اليدوي، يمكن التحكم في توليد الحرارة أثناء اللحام لتقليل التصلب والتشوه الناتج عن حرارة اللحام، مما يضمن الخصائص الميكانيكية ومقاومة التآكل للمفاصل الملحومة لمصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة. بعد اكتمال أعمال اللحام، لا حاجة للمعالجة الحرارية. يجب التحكم في درجة حرارة الطبقة الداخلية لتجنب تأثير تراكم الحرارة على جودة الوصلة الملحومة. من خلال التحكم في تكنولوجيا اللحام والإصلاح، يمكن تحسين مشاكل جودة المفاصل الملحومة بشكل أكبر، مما يعزز أداء وجودة الصب الفولاذي المنجنيز العالي السميك والمعقد.
5 الخاتمة
الشقوق في مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة هي نتيجة حتمية للتأثيرات المشتركة للمواد والعمليات والبنية. لتحسين فعالية إنتاج مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، من الضروري تحسين التركيب الكيميائي بشكل معقول خلال فترة الإنتاج، وتحسين عملية الصب، وتعزيز فعالية المعالجة الحرارية، والتحسين المستمر لجودة إنتاج المصبوبات، والتحكم بشكل أكبر في شقوق مصبوبات الفولاذ عالي المنغنيز السميكة والمعقدة، وتحسين الخواص الميكانيكية للمصبوبات المستخدمة، ودفع عجلة التقدم والتطوير في الصناعات ذات الصلة.