
معرفة
حلول للمشاكل الخاصة بمسبوكات الحديد المطاوع الكبيرة
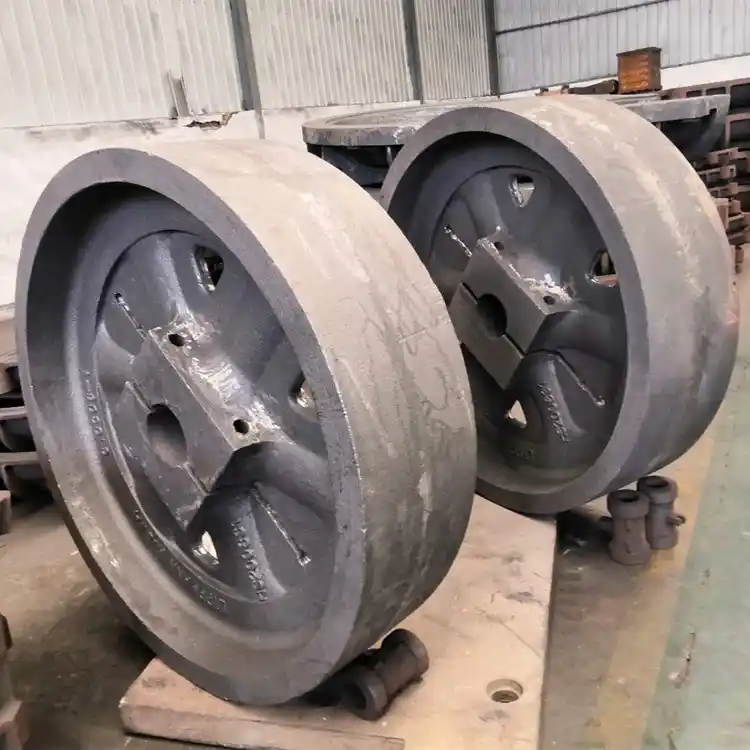
هناك أنواع عديدة من مصبوبات الحديد المطاوع الكبيرة، مثل كتل محركات الديزل الكبيرة، ومحاور العجلات الكبيرة، وأغطية نهايات مطاحن الكرات الكبيرة، وجدران تبريد أفران الصهر، وهياكل مطاحن الدرفلة الفولاذية الكبيرة، وقوالب آلات التشكيل بالحقن الكبيرة، وأغطية محامل التوربينات الكبيرة، ومحاور وقواعد توربينات الرياح، وخزانات النفايات النووية، وغيرها. بالإضافة إلى استيفاء الخصائص الميكانيكية المحددة في المعايير، تخضع هذه المكونات أيضًا لمتطلبات أداء خاصة، مثل متانة تحمل الصدمات في درجات الحرارة المنخفضة لمصبوبات طاقة الرياح، والعديد من معايير القبول الخاصة الإضافية لخزانات النفايات النووية، وغيرها. لذلك، عند إنتاج هذه المصبوبات، يجب مراعاة ذلك بعناية فائقة مسبقًا.
1) الاعتبار الأول هو كيفية الحصول على صب سليم وكثيف ومؤهل الأبعاد.
العملية التقنية لإنتاج مصبوبات الحديد المطاوع الكبيرة هي نفسها تقريبًا تلك المستخدمة في مصبوبات الحديد الرمادي. لا يلزم سوى تعديلات طفيفة في جوانب مثل اختيار بدل الانكماش وتصميم صندوق الرمل، مع مراعاة خصائص الحديد المطاوع.
2) ثانياً، يجب القيام بعمل مماثل استجابة للخصائص المشتركة لصب الحديد المطاوع الكبير.
من الخصائص الشائعة لمسبوكات الحديد المطاوع الكبيرة ثقلها الشديد، وحاجتها إلى مصفوفة حديدية فيريتية في معظمها، وضرورة استيفاء خصائصها الميكانيكية للمعايير. وفي بعض الأحيان، تُفرض متطلبات إضافية، مثل أداء التصادم في درجات الحرارة المنخفضة.
1. مشاكل خاصة في إنتاج مصبوبات الحديد المطاوع الكبيرة
نظراً لبطء معدل التبريد لمصبوبات الحديد المطاوع الكبيرة، يمكن أن تستمر فترة التصلب الأيوتكتيكي لعدة ساعات، وخلالها يحتاج الحديد المطاوع إلى تكوين البنية المجهرية الرئيسية. ونتيجةً لذلك، ظهرت سلسلة من المشاكل الخاصة بحديد المطاوع كبير المقطع أو مصبوبات حديد المطاوع الكبيرة: انخفاض عدد العقد، وكبر قطر العقدة، وتشوه العقدة، وتعويم الجرافيت، وانفصال التركيب الكيميائي، والكربيدات بين الحبيبات، والجرافيت الكثيف. وقد تم إدراك هذه المشاكل منذ فترة طويلة، ورغم أن آليات التكوين لم تُفهم بالكامل بعد، فقد وُضعت حلول أولية لقضايا محددة.
هناك مسألة مهمة أخرى، وهي كيفية تلبية متطلبات مقاومة الصدمات في درجات الحرارة المنخفضة والتعامل معها. ويكمن التشابه في أن التوجيهات والإجراءات اللازمة لحل هاتين المشكلتين الرئيسيتين متشابهة إلى حد كبير.
2. طرق حل المشكلات الخاصة بمسبوكات الحديد المطاوع الكبيرة
1) تكثيف التبريد لتسريع التصلب
هناك تفسيران شائعان لتكوين الجرافيت المجزأ: الأول هو تفتيت الجرافيت الكروي؛ والثاني هو انخفاض استقرار غلاف الأوستينيت بسبب التدفق الحراري أو انفصال بعض عناصر السبائك، وخاصةً السيريوم واللانيوم، مما يؤدي إلى تغيير في نمط نمو كرات الجرافيت. وبغض النظر عن صحة أيٍّ من النظريتين أو التفسيرين، فمن المؤكد أن طول فترة التصلب الأيوتكتيكي (أي التبريد البطيء) هو العامل المباشر والموضوعي لتكوين الجرافيت المجزأ. لذلك، فإن أي طريقة تُقصّر فترة التصلب يُمكن أن تمنع بفعالية ظهور الجرافيت المجزأ.
تشير بعض الدراسات إلى وجود معدل تبريد حرج لتشوه كرات الجرافيت (0.8 درجة مئوية /دقيقة) [1]. يُعد تشوه الجرافيت عملية مفاجئة في بعض الأحيان. لذا، فإن تسريع التبريد، وتقصير زمن التصلب، وخاصة زمن التصلب الإيوتكتيكي، ومحاولة تقليص مدة مرحلة التصلب الإيوتكتيكي إلى أقل من ساعتين، يُمكن أن يكون له تأثير كبير. وهناك العديد من التدابير المُتبعة في هذا الصدد، منها: التبريد القسري، وطلاء القوالب المعدنية بالرمل، واستخدام مبردات الحديد، وغيرها.
تتميز حديد التبريد بموصلية حرارية عالية وقدرة تخزين حراري كبيرة، وهي تُعتبر على نطاق واسع وسيلة فعّالة للتبريد. تتجاوز الموصلية الحرارية للجرافيت مثيلتها في حديد التبريد المطلي بالرمل (45 واط/م.س و 17 واط/ م.س على التوالي)، إلا أن قدرته على تخزين الحرارة أقل. في حال توفر ظروف التبريد القسري، يُعد استخدام الجرافيت أنسب. بالنسبة لسبائك الحديد المطاوع الكبيرة أو الضخمة جدًا، يبقى التبريد القسري وسيلة فعّالة. عمومًا، يمكن استخدام أجهزة التبريد الهوائي أو التبريد بالرذاذ أو التبريد المائي، بل ويمكن استخدام التبريد بالنيتروجين السائل لتسريع عملية التصلب. تُظهر البيانات أنه خلال عملية تصلب مصبوب حاوية وقود مستهلك من الحديد المطاوع بوزن 20 طنًا، يكون تأثير انتقال الحرارة كما يلي: يمتص القالب المعدني 58% من الحرارة، بينما يمتص قالبا الجرافيت والرمل (الأجزاء الأساسية) 3.5%، وتمتص قوالب الرمل والأجهزة الأخرى 3.5%، ويقوم نظام التبريد المائي بتوصيل 3.5%. يتضح أن القالب المعدني ينقل أكثر من 50% من حرارة المسبوكة، في حين أن الجزء الأساسي ينقل كمية ضئيلة جدًا من الحرارة. من الواضح إذًا أن التبريد القسري ضروري.
2) تحسين تكنولوجيا العمليات
(1) اختيار المواد الخام بعناية
لإنتاج مصبوبات حديد مطاوع عالية الجودة وكبيرة الحجم، يُنصح باختيار مواد الفرن بعناية. يجب أن تكون العناصر المتداخلة في المواد الخام منخفضة قدر الإمكان، مع مراعاة مصدر الحديد الزهر، ونوع خردة الفولاذ، واختيار إضافات الكربون.
(2) تصميم التركيب الكيميائي
يجب ألا تكون نسبة CE مرتفعة جدًا (من 4.2% إلى 4.3%). إذا تم اختيار w(C) من 3.6% إلى 3.7%، فيجب خفض w(Si) إلى 1.8% إلى 2.0%؛ بالإضافة إلى ذلك، يجب أن تكون w(Mn) < 0.3%، ويجب أيضًا تحديد w(P) وw(S) بدقة. باستثناء حالات خاصة، لا تُستخدم عادةً أي سبائك، لذا يجب اختيار خردة الفولاذ بدقة.
انخفاض نسبة w(Si) ضروري، وإلا فمن المرجح أن يتكسر الجرافيت، وقد لا يفي الأداء في درجات الحرارة المنخفضة بالمتطلبات. تكمن المشكلة في ضرورة الحفاظ على w(Si) منخفضًا مع تجنب العيوب الناجمة عنه. يتكون تركيب حاوية وقود مستهلك سعة 100 طن في اليابان من: w(C) 3.6%، w(Si) 2.01%، w(Mn) 0.27%، w(P) 0.025%، w(S) 0.004%، w(Ni) 0.78%، w(Mg) 0.065%.
(3) اختيار الذوبان المزدوج
يمكن للصهر المزدوج الاستفادة بشكل كامل من قدرة النواة القوية لحديد القبة المنصهر والكفاءة الحرارية العالية للأفران الكهربائية. يجب سكب الحديد المنصهر عند درجة حرارة عالية، ويمكن إزالة الكبريت إذا سمحت الظروف بذلك. يجب ألا يكون الوقت في الفرن الكهربائي طويلاً جدًا. يجب تحديد درجة حرارة التكوير وفقًا للموقف، فلا تكون عالية جدًا ولا منخفضة جدًا. يقترح المؤلف أنه بالنسبة للأجزاء كبيرة الحجم، لا ينبغي استخدام طريقة الحقن لمعالجة التكوير بسبب وقت المعالجة الطويل. يجب على الأقل اعتماد طريقة التغطية، ويفضل الطريقة الخاصة أو طريقة تغذية الأسلاك. يجب أن تتم تغذية الأسلاك في مكان ثابت، ويمكن حتى النظر في تغذية سلك التلقيح. يجب ألا يكون عامل التكوير هو المستخدم بشكل شائع. من الأفضل استخدام خليط من عوامل التكوير الأرضية النادرة الثقيلة والخفيفة. إذا تم اعتماد طريقة الحقن، فيجب أن يحتوي عامل التكوير على 6٪ وزن (Mg) و1.0٪ إلى 1.5٪ وزن (RE)؛ إذا كان الحديد الزهر نقيًا نسبيًا، فإن نسبة w(RE) تتراوح بين 0.5% و1.0% مقبولة أيضًا. في حالة استخدام طريقة التغذية السلكية، يمكن استخدام عامل كروي ذي محتوى w(Mg) مرتفع، ولكن يجب أن تكون نسبة w(RE) منخفضة، ويمكن إضافة كمية صغيرة من الكالسيوم.
ينبغي أن تكون درجة حرارة الصب مناسبة (من 1300 إلى 1350 درجة مئوية )، وليست مرتفعة جدًا، وإلا سيكون انكماش السائل كبيرًا جدًا. يُنصح باستخدام بوابة داخلية موزعة للصب بسرعة متوسطة، واستخدام قالب عالي الصلابة قدر الإمكان للاستفادة الكاملة من التمدد أثناء عملية التغرافيت لتعويض الحديد المطاوع ذاتيًا، مما يقلل الحمل على قنوات الصب ويضمن الكثافة الداخلية للمسبوكات.
(4) الاهتمام بقضايا التطعيم
يُعدّ التلقيح أحد أهم الإجراءات التكنولوجية. فبحل هذه المشكلة فقط، يُمكن ضمان انخفاض محتوى w(Si) وعدم وجود مشاكل، بالإضافة إلى ضمان الأداء في درجات الحرارة المنخفضة. وتتمثل مسألة التلقيح أساسًا في اختيار عوامل التلقيح وطرقه. ويمكن اختيار عوامل تلقيح ذات تأثير تلقيح طويل الأمد، مثل العوامل المحتوية على Ba (العوامل المحتوية على Sr أكثر فعالية لحديد الزهر الرمادي ومحتوى Ca أقل)، أو عوامل تلقيح تحتوي على الجرافيت، أو يُمكن خلط كمية مناسبة من RESiFe في عامل التلقيح.
حاليًا، تمتلك العديد من الشركات عوامل تلقيح منزلية الصنع، وأعتقد أن جميعها تتبع هذا المبدأ. باختصار، يجب أن يكون التلقيح "مؤجلًا وفوريًا"، فالتأثير ليس جيدًا فحسب، بل يمكن أيضًا تقليل الجرعة بشكل كبير. طريقة التغطية القديمة أثناء المعالجة لها تأثير ضعيف، ولكن محتوى w(Si) ينخفض. تكمن المشكلة الحالية في تحقيق محتوى w(Si) منخفض مع تأثير جيد، والحل الوحيد هو تغيير الطريقة. أثبتت الحقائق أنه يمكن تحقيق محتوى aw(Si) بنسبة 2.0%. علامة النجاح هي أن يكون الجرافيت صغيرًا وكثيفًا. كلما كان أصغر، زادت الكمية، وارتفع معدل التكوير، وقلّت كمية السمنتيت الحر، وانخفضت نسبة العزل. بالنسبة للأجزاء الكبيرة، إذا وصلت كرات الجرافيت إلى 200/مم² أو أكثر، وبحجم يتراوح بين 2 و5 درجات، فلن يُشكل معدل التكوير ومحتوى الفريت مشكلة بطبيعة الحال. باختصار، مكافحة الجرافيت، والسعي للحصول على جرافيت صغير وكثيف، والوسيلة الرئيسية هي معالجة التلقيح. مع محتوى منخفض من السيليكون (w(Si) وغياب السمنتيت الحر، يمكن تجاوز اللدونة ومقاومة الصدمات بسهولة في درجة حرارة الغرفة ودرجات الحرارة المنخفضة. بالنسبة للصبّات الكبيرة، من السهل إجراء تلقيح كتل كبيرة في كوب الصب ووضع كتلة تلقيح في المجرى، ولكن المفتاح يكمن في امتلاك المفهوم الصحيح.
(5) استخدام السبائك والعناصر النزرة
من بين عناصر السبائك التي يُمكن استخدامها في مصبوبات الحديد المطاوع الكبيرة جدًا، يُعد النيكل فقط عنصرًا فريدًا. من الناحية الفنية، يُعدّ w(Ni) < 1% مفيدًا، ولكن تحديد استخدامه من عدمه يعتمد على الظروف الخاصة والاعتبارات الاقتصادية.
العناصر النزرة التي لها تجربة تطبيق ناضجة في المسبوكات الكبيرة هي Bi وSb. يُعتقد أن إضافة w(Bi) بنسبة 0.008% إلى 0.010% والحفاظ على نسبة aw(RE)/w(Bi) من 1.4 إلى 1.5 مفيد لزيادة عدد الكرات وتقليل خطر تفتت الجرافيت. يمكن أيضًا استخدام Sb في الأجزاء السميكة والكبيرة. يعتقد بعض الناس أنه سيزيد من كمية البيرلايت، لكن آخرين استخدموه في الحديد المطاوع الفريتي، ربما بسبب الكمية. لا ينبغي أن يكون استخدام 50 جزء في المليون مشكلة. أشار البروفيسور تشو جيانج ذات مرة إلى أن استخدام w(Sb) بنسبة 0.005% إلى 0.007% يمكن أن يقلل أيضًا من الآثار الضارة عندما تكون هناك كمية زائدة من Ti وRE في الحديد المنصهر [2]. على الرغم من أن الصناعة لم تتوصل إلى توافق في الآراء بشأن دور وآلية إضافة Bi وSb، إلا أن هناك إجماعًا على إضافة Ni.
(6) تأثير المعالجة المسبقة أمر بالغ الأهمية
إن المعالجة المسبقة للسائل الأصلي من الحديد المطاوع باستخدام عامل معالجة مسبقة للجرافيت قبل عملية التكوير لها تأثير إيجابي على تحسين واستقرار جودة المسبوكات [3]. وتتمثل الطريقة فيما يلي:
بعد تعديل التركيبة (المعالجة المسبقة ستزيد w(C) بنسبة 0.2%) → نزع الكبريت → صب مرة أخرى في الفرن الكهربائي → أضف 0.2% إلى 0.25% من عامل المعالجة المسبقة عندما يتبقى 1/4 الحجم → ارتفاع طفيف في درجة الحرارة إلى 1470 إلى 1480 ℃ بعد صبها مرة أخرى في الفرن الكهربائي → علاج الكروية → علاج التطعيم (يمكن استخدام Ultraseed) → صب.
(7) استخدام مادة QKS المضادة للانكماش
يعتقد المخترع بوجود شوائب غريبة بحجم 1 ميكرومتر في مركز الجرافيت الكروي، مُشكِّلةً نواة مزدوجة الطبقات؛ الطبقة الداخلية تتكون من كبريتيد المغنيسيوم وكبريتيد الكالسيوم (0.5 ميكرومتر )، والطبقة الخارجية من أكسيد المغنيسيوم وثاني أكسيد السيليكون والسيليكات. لذلك، أضاف المخترع كمية معينة من الأكسجين والكبريت إلى المُلقِّح، لكي يتحدا مع العناصر المعدنية الموجودة فيه لإنتاج المزيد من الكبريتيدات والأكاسيد، وبالتالي تكوين المزيد من نوى الجرافيت. أدى ذلك إلى تطوير مُلقِّح من السيليكون والحديد يحتوي على الكالسيوم والسيريوم والكبريت والأكسجين. يُمكن لهذا المُلقِّح أن يزيد بشكل ملحوظ من عدد كرات الجرافيت، ويترسب في المرحلة الأخيرة من التبلور. يُمكن لتمدد الجرافيت في المرحلة الأخيرة أن يُعاكس بفعالية مسامية الانكماش في المرحلة الأخيرة من التصلب. ويكون أكثر فعالية بشكل خاص في معالجة مسامية الانكماش في النقاط الساخنة الموضعية [4]. أظهرت التجارب أنه بالنسبة لكتل اختبار متدرجة تتراوح أبعادها بين 5 و40 مم، ينخفض عدد كرات الجرافيت من 300 كرة/مم² إلى 150 كرة/مم² عند استخدام SrSiFe؛ بينما لا يتأثر عدد كرات الجرافيت بسُمك الجدار عند استخدام عامل Ca-Ce-OS. وينطبق الأمر نفسه عند المقارنة مع BaSiFe و75SiFe. وتُشير عيوب الانكماش في النقاط الساخنة لكتل الاختبار المتقاطع إلى وجود تجاويف انكماش في هذه النقاط عند استخدام مُلقِّحات الباريوم والسترونتيوم، بينما لا توجد تجاويف انكماش عند استخدام عامل Ca-Ce-OS.
يتمتع فريق Vigor بخبرة تزيد عن 20 عامًا في إنتاج مصبوبات الفولاذ المقاوم للصدأ، بالإضافة إلى سلسلة توريد متينة لمختلف أنواع المعالجة. إذا كان بإمكاننا تقديم أي مساعدة أو كنتم ترغبون في تطوير أي قطع، يُرجى التواصل معنا عبر البريد الإلكتروني info@castings-forging.om