
معرفة
حلول لفشل اختبار رش الملح بعد تخميل مصبوبات الفولاذ المقاوم للصدأ
يُعد اختبار رش الملح طريقةً أساسيةً لتقييم تأثير التخميل على الفولاذ المقاوم للصدأ. ومن خلال محاكاة البيئة التآكلية للغلاف الجوي البحري، يتحقق هذا الاختبار من مقاومة غشاء التخميل للتآكل. ومع ذلك، لا تزال العديد من الشركات تواجه مشاكل فشل اختبارات رش الملح بعد التخميل، والتي تتجلى في ظهور بقع صدأ أو بقع بيضاء أو نواتج تآكل على السطح. ستقدم هذه المقالة قائمة مراجعة منهجية لتحليل الأسباب المحتملة لفشل الاختبار خطوة بخطوة، بدءًا من المعالجة قبل التخميل، وعملية التخميل، ومعالجة ما بعد التخميل، وصولًا إلى إجراء اختبار رش الملح، مع تقديم حلول.
أولاً: المعالجة المسبقة قبل التخميل: أساس ضعيف يؤدي إلى الانهيار
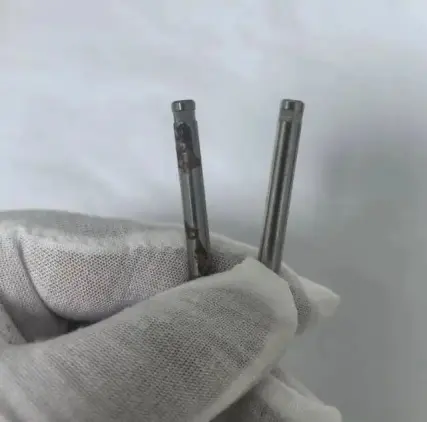
الغرض من المعالجة المسبقة قبل التخميل هو ضمان نظافة سطح الفولاذ المقاوم للصدأ وخلوه من الشوائب، مما يوفر أساسًا جيدًا لتكوين طبقة التخميل. إذا لم تكن المعالجة المسبقة شاملة، فلن يتم توزيع طبقة التخميل بالتساوي، مما يؤدي إلى فشل اختبار رش الملح.
1. إزالة الزيت غير الكاملة
- الظاهرة: تظهر "بقع الزيت" على السطح بعد التخميل، وتكون هذه البقع عرضة للتآكل أثناء اختبار رش الملح.
- طرق استكشاف الأخطاء وإصلاحها:
- اختبار طبقة الماء: اشطف السطح بالماء النظيف. إذا لم تتشكل طبقة ماء متصلة (زاوية التلامس > 10 درجات )، فهذا يدل على وجود زيت متبقٍ.
- تحليل مطيافية الأشعة تحت الحمراء: التحقق من وجود بقايا عضوية (مثل الشحوم، وإضافات سوائل القطع) على السطح.
2. إزالة الصدأ غير الكاملة
- الظاهرة: يظهر "الصدأ العائم" على السطح بعد التخميل، وتتوسع بقع الصدأ أثناء اختبار رش الملح.
- طرق استكشاف الأخطاء وإصلاحها:
الفحص البصري: استخدم عدسة مكبرة لملاحظة السطح. إذا وجدت قشور أكسيد أو نواتج صدأ غير قابلة للإزالة، فهذا يدل على عدم إزالة الصدأ بشكل كافٍ.
- اختبار النقطة الزرقاء: ضع قطرات من محلول فيريسيانيد البوتاسيوم على السطح. إذا ظهرت بقع زرقاء (يتفاعل Fe³⁺ مع فيريسيانيد البوتاسيوم لتكوين الأزرق البروسي) خلال 30 ثانية، فهذا يدل على انكشاف المادة الأساسية.
ثانيًا: عملية التخميل: المعلمة خارجة عن السيطرة، جودة الفيلم ليست على المستوى المطلوب
جوهر عملية التخميل هو التحكم في معايير مثل تركيز محلول التخميل ودرجة حرارته وزمنه، لضمان تكوين غشاء تخميل كثيف ومتجانس. في حال عدم ضبط هذه المعايير، لن تُلبي جودة غشاء التخميل متطلبات اختبار رش الملح.
1. تركيز غير كافٍ من محلول التخميل
- الظاهرة: يكون فيلم التخميل رقيقًا وغير متساوٍ، وتظهر بقع الصدأ في وقت مبكر من اختبار رش الملح.
- طرق استكشاف الأخطاء وإصلاحها:
• طريقة المعايرة: اختبار تركيز المواد المؤكسدة في محلول التخميل بشكل منتظم للتأكد من أنه يلبي متطلبات العملية.
قياس سمك الفيلم: استخدم مقياس القطع الناقص أو مطيافية الأشعة السينية الإلكترونية الضوئية (XPS) لقياس سمك فيلم التخميل (عادةً 5-15 نانومتر).
- الحلول:
o إضافة عامل التخميل: مكمل للتركيز المحدد بناءً على نتائج الاختبار.
o استبدال محلول التخميل: إذا كان محلول التخميل قديمًا (مثل انحراف الرقم الهيدروجيني، وتراكم الشوائب)، فيجب استبداله بالكامل بمحلول جديد.
2. درجة حرارة أو وقت التخميل غير المناسب
- الظاهرة: يكون فيلم التخميل إما سميكًا جدًا (عرضة للتشقق) أو رقيقًا جدًا (مقاومة غير كافية للتآكل)، وهو ما يتجلى في التآكل الموضعي أو المنتظم في اختبارات رش الملح.
- طرق استكشاف الأخطاء وإصلاحها:
- تسجيل درجة الحرارة: استخدم مقياس حرارة أو مسجل بيانات لمراقبة ما إذا كانت درجة حرارة محلول التخميل تقع ضمن نطاق العملية.
- التحكم في الوقت: قم بتوقيت فترة التخميل بدقة لتجنب أن تكون طويلة جدًا أو قصيرة جدًا.
ثالثًا: المعالجة اللاحقة للتخميل: التفاصيل تحدد النجاح أو الفشل
تؤثر عمليات التنظيف والتجفيف وتقوية غشاء التخميل بعد التخميل بشكل مباشر على استقراره ومقاومته للتآكل. في حال عدم التعامل معه بشكل صحيح، قد يفشل غشاء التخميل مبكرًا في اختبارات رش الملح.
1. التنظيف غير المكتمل
- الظاهرة: يسبب محلول التخميل المتبقي "بقعًا بيضاء" على السطح، والتي تكون عرضة للتآكل أولاً في اختبارات رش الملح.
- طرق استكشاف الأخطاء وإصلاحها:
اختبار الرقم الهيدروجيني (pH): امسح السطح بورق الرقم الهيدروجيني. إذا انحرفت قيمة الرقم الهيدروجيني عن الحياد (مثلاً، الرقم الهيدروجيني < ٢ بعد التخميل بحمض النيتريك)، فهذا يدل على عدم كفاية التنظيف.
- تحليل كروماتوغرافيا الأيونات: تحقق مما إذا كانت الأيونات المسببة للتآكل مثل Cl ⁻ و NO ₃⁻ تبقى على السطح.
- الحلول:
- الشطف متعدد المراحل: الشطف بالماء النظيف → معادلة الحموضة → الشطف بالماء النظيف لضمان عودة قيمة الرقم الهيدروجيني إلى 6-8.
- التنظيف بالموجات فوق الصوتية: بالنسبة للأجزاء ذات الشكل المعقد، استخدم منظفًا بالموجات فوق الصوتية لإزالة محلول التخميل المتبقي من الزوايا الميتة.
2. التجفيف غير الكافي
- الظاهرة: تشكل الرطوبة المتبقية على سطح فيلم التخميل "بقع مائية" أثناء اختبار رش الملح، مما يؤدي إلى تسريع التآكل الموضعي.
- طرق التفتيش:
الفحص البصري: امسح السطح بمنشفة ورقية جافة. إذا أصبحت المنشفة رطبة، فهذا يدل على عدم جفافها بشكل كافٍ.
- قياس الرطوبة: استخدم جهاز قياس الرطوبة كارل فيشر لاختبار محتوى الرطوبة السطحية (يجب أن يكون <0.1٪).
- الحلول:
- التجفيف بالهواء المضغوط: استخدم الهواء المضغوط الخالي من الزيت لتجفيف السطح لمنع بقايا الرطوبة.
- معالجة التجفيف: بالنسبة للمكونات الدقيقة، استخدم فرنًا (60-80 درجة مئوية) للتجفيف لمدة 10-15 دقيقة لضمان جفاف السطح تمامًا.
رابعاً: عمليات اختبار رش الملح: التنفيذ الموحد لتجنب سوء التقدير
يؤثر توحيد عمليات اختبار رش الملح بشكل مباشر على دقة نتائج الاختبار. قد تؤدي عمليات الاختبار غير السليمة إلى أعطال خاطئة (مثل عدم كفاية ترسب رش الملح، أو انحراف درجة الحرارة، وما إلى ذلك).
1. عدم كفاية ترسب رذاذ الملح
- الظاهرة: درجة التآكل السطحي بعد الاختبار أقل من المتوقع، ولكن جودة فيلم التخميل الفعلية تلبي المعيار.
- طرق استكشاف الأخطاء وإصلاحها:
- قياس ترسب رذاذ الملح: استخدم أسطوانة مدرجة لجمع رذاذ الملح وتأكد من أن الترسب هو 1-2 مل/80 سم² · ساعة (تماشيا مع ISO 9227).
- فحص تجانس الرش: استخدم ورق الاختبار أو المرآة لمراقبة ما إذا كان الرذاذ يغطي منطقة الاختبار بالكامل بالتساوي.
- الحلول:
- ضبط ضغط الرش: وفقًا لدليل غرفة رش الملح، اضبط ضغط الرش على النطاق المحدد (على سبيل المثال، 0.07-0.17 ميجا باسكال).
- تنظيف الفوهات: قم بتنظيف الفوهات بانتظام لمنع انسداد رواسب الملح والتسبب في رش غير متساوٍ.
2. اختبار انحراف درجة الحرارة أو الرطوبة
- الظاهرة: نوع التآكل السطحي بعد الاختبار لا يتطابق مع التوقعات (على سبيل المثال، التآكل النقطي بدلاً من التآكل المنتظم).
- طرق استكشاف الأخطاء وإصلاحها:
- تسجيل درجة الحرارة: استخدم مستشعر درجة الحرارة لمراقبة درجة الحرارة داخل حجرة الاختبار والتأكد من أنها تفي بالمعيار (على سبيل المثال، 35 ± 2 درجة مئوية لاختبار رذاذ الملح المحايد).
- اكتشاف الرطوبة: استخدم مقياس الرطوبة لقياس الرطوبة داخل غرفة الاختبار وتأكد من أن الرطوبة النسبية > 95%.
- الحلول:
- معايرة المعدات: قم بمعايرة أجهزة التحكم في درجة الحرارة والرطوبة في غرفة رش الملح بانتظام لضمان تلبية الدقة للمتطلبات.
- إغلاق غرفة الاختبار: تحقق مما إذا كان شريط الإغلاق الخاص بباب غرفة الاختبار قديمًا وقم باستبداله إذا لزم الأمر لمنع دخول الهواء الخارجي والتأثير على درجة الحرارة والرطوبة.
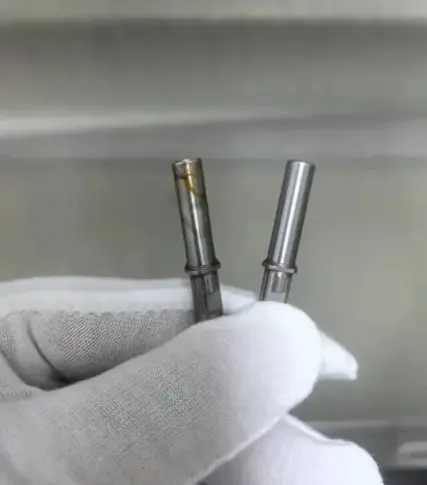
غالبًا ما ينشأ فشل تخميل الفولاذ المقاوم للصدأ في اختبارات رش الملح عن فقدان السيطرة في إحدى المراحل التالية: المعالجة المسبقة، أو عملية التخميل، أو المعالجة اللاحقة، أو عملية الاختبار. باستخدام قائمة التحقق المنهجية التالية، يمكن تحديد السبب الجذري للمشكلة بسرعة:
1. المعالجة المسبقة قبل التخميل:
- هل تتم عملية إزالة الزيت بشكل شامل (اختبار طبقة الماء، مطيافية الأشعة تحت الحمراء)؟
- هل تتم عملية إزالة الصدأ بشكل شامل (الفحص البصري، اختبار النقطة الزرقاء)؟
2. عملية التخميل:
- هل تركيز محلول التخميل مطابق للمواصفات القياسية (المعايرة، قياس سمك الفيلم)؟
- هل يمكن التحكم في درجة حرارة التخميل ووقته (تسجيل درجة الحرارة، التحكم في الوقت)؟
3. بعد المعالجة بعد التخميل:
- هل التنظيف شامل (ورق الرقم الهيدروجيني، كروماتوغرافيا الأيونات)؟
- هل التجفيف كافي (الفحص البصري، تحديد الرطوبة)؟
4. عملية اختبار رش الملح:
- هل ترسب رذاذ الملح كافي (التجميع باستخدام أسطوانة مدرجة، توحيد الرش)؟
- هل درجة الحرارة والرطوبة الاختبارية ضمن نطاق الانحراف (تسجيل درجة الحرارة، كشف الرطوبة)؟
من خلال معالجة المشكلات المذكورة أعلاه وحلّها بشكل منهجي، يُمكن تحسين نسبة نجاح اختبارات رش الملح للفولاذ المقاوم للصدأ المُخمَّد بشكل ملحوظ، مما يضمن استيفاء مقاومة تآكل غشاء التخميل للمتطلبات. تذكّر: اختبار رش الملح ليس مجرد وسيلة للتحقق، بل هو أيضًا "بوصلة" لتحسين عملية التخميل.
يتمتع فريق Vigor بخبرة تزيد عن 20 عامًا في إنتاج مصبوبات الفولاذ المقاوم للصدأ، بالإضافة إلى سلسلة توريد متينة لمختلف أنواع المعالجة. إذا كان بإمكاننا تقديم أي مساعدة أو كنتم ترغبون في تطوير أي قطع، يُرجى التواصل معنا عبر البريد الإلكتروني info@castings-forging.om