
معرفة
عملية ترشيح الحديد السائل (الجزء الثاني)
القسم 1: أنواع المرشحات
المرشحات المستخدمة بشكل شائع
1. شاشة فلتر الألياف الزجاجية: مصنوعة من قماش الألياف الزجاجية المقاوم لدرجات الحرارة العالية من خلال معالجة خاصة، ولها تأثير ترشيح ضعيف ولكنها غير مكلفة.
2. مرشح الثقب المستقيم: يتميز بتأثير ترشيح جيد وأداء عالي التكلفة ويُستخدم على نطاق واسع.
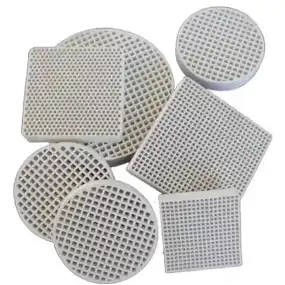
٣. مرشح سيراميك رغوي: يُصنع عن طريق طلاء ملاط سيراميكي على هيكل بلاستيكي رغوي وحرقه. يتميز بتأثير ترشيح جيد، ويُستخدم على نطاق واسع في المواد المقاومة للحرارة لترشيح معادن مختلفة. يُستخدم الزركونيا لترشيح الفولاذ المصبوب، بينما يُستخدم كربيد السيليكون.
يستخدم في ترشيح الحديد الزهر والنحاس المصبوب، ويستخدم الكوراندوم في ترشيح سبائك الألومنيوم المصبوب.
٤. مرشح سيراميك رغوي كبير الحجم من هلام السيليكون المصبوب: يُعدّ مرشح سيراميك رغوي كبير الحجم من هلام السيليكون المصبوب نوعًا جديدًا من المرشحات، يتميز بأداء أفضل في درجات الحرارة العالية مقارنةً بمرشحات السيراميك الرغوي التقليدية. يمكن تصنيعه بأحجام أكبر، وهو مناسب لترشيح قطع الفولاذ المصبوب الكبيرة والحديد المصبوب. يتميز بمعامل تخزين حراري أقل ومعدل تبريد أبطأ للسائل المعدني الأولي.
القسم 2: اختيار مرشحات السيراميك الرغوية
أولا وظيفة
مبدأ العمل هو جعل المعدن المنصهر المضطرب والمهتز مستقرًا ومتجانسًا ونظيفًا بعد مروره عبر ثقوب قرص العسل في السيراميك الرغوي. يتميز هذا الهيكل الفريد بخاصية امتصاص الجسيمات الصغيرة على سطحه، مما يزيل الشوائب التي تسبب مشاكل سطحية للمنتج وتُضعف قوة الصب، مثل بعض الجسيمات غير المعدنية، والخبث، وشظايا المواد الحرارية، وغيرها. يملأ التدفق الصفحي المستقر للمعدن المنصهر القالب بشكل أفضل، ويزيل الشوائب غير المعدنية بفعالية، مما يُحسّن البنية الدقيقة والخواص الميكانيكية للصب، وينتج مصبوبات قياسية عالية الجودة، ويقلل من تآكل الأدوات أثناء عملية الصب.
II. المميزات
1. يمكن للهيكل العسلي امتصاص الجسيمات وتصفية الشوائب في الصب، وتحويل التدفق المضطرب للمعدن المنصهر إلى تدفق رقائقي مستقر، مما يسمح للفقاعات الغازية في المعدن المنصهر بالهروب، مما يقلل بشكل فعال من المسامية في الصب، ويقلل من التدفق المضطرب أثناء التعبئة لتقليل عيوب السطح وزيادة إنتاج الصب بشكل كبير.
2. يعمل المعدن المنصهر المستقر والمنقى على تعزيز أداء الختم الضغطي للصب، ويزيد من قوة الشد والاستطالة، ويحسن تشطيب السطح.
3. يبسط متطلبات تصميم نظام الصب، ويقصر طول المسار العرضي، ويزيد من إنتاجية عملية الصب.
4. يقلل من وقت معالجة الصب وتآكل الأداة، ويحسن جودة معالجة سطح الصب.
ثالثًا. الاختيار
١. المواد: تشمل المواد الشائعة لمرشحات السيراميك الرغوي الزركونيا وكربيد السيليكون والألومينا. تُناسب مرشحات السيراميك الرغوي الزركونيا مسبوكات الفولاذ بدرجة حرارة تشغيل تبلغ ١٧٥٠ درجة مئوية. أما مرشحات السيراميك الرغوي كربيد السيليكون، فتُناسب مسبوكات الحديد بدرجة حرارة تشغيل تبلغ ١٤٥٠ درجة مئوية. أما مرشحات السيراميك الرغوي الألومينا، فتُناسب مسبوكات المعادن غير الحديدية بدرجة حرارة تشغيل تبلغ ١٢٥٠ درجة مئوية.
٢. حجم المسام: بالنسبة للمعادن السائلة ذات الشوائب الكثيرة، يُنصح باختيار مرشحات ذات مسام أكبر. أما بالنسبة للمعادن السائلة ذات الشوائب القليلة ومتطلبات دقة الترشيح العالية، فينبغي اختيار مرشحات ذات مسام أصغر. بالنسبة للمعادن السائلة ذات التوتر السطحي العالي، فينبغي اختيار مرشحات ذات مسام أكبر، أما بالنسبة للمعادن السائلة ذات التوتر السطحي المنخفض، فينبغي استخدام مرشحات ذات مسام أصغر. في الحالات التي يكون فيها وقت التعبئة قصيرًا ومعدل التدفق مرتفعًا، يُنصح باختيار مرشحات ذات مسام أكبر.
٣. الوزن: بالنسبة للمصبوبات الأكبر حجمًا، يُنصح باختيار مرشحات أكبر حجمًا. كلما زادت مساحة السطح، زاد معدل التدفق. أما بالنسبة للمعادن ذات النظافة المتدنية، فينبغي استخدام مرشحات أكبر حجمًا لأنها تُنتج المزيد من الخبث أثناء عملية الصهر.
٤. السُمك: تتميز مرشحات السيراميك الرغوية بقوة تحمل عالية في درجات الحرارة العالية، ويمكن اختيار سُمكها وفقًا للمتطلبات. بالنسبة للمسبوكات عالية الجودة، يُنصح باختيار مرشحات أكثر سُمكًا. أما بالنسبة للمعادن ذات السيولة المنخفضة، فينبغي اختيار مرشحات أرق.
٥. التركيب: الأشكال الأكثر شيوعًا هي المرشحات المربعة والدائرية والمستطيلة. يمكن وضع الشكل المناسب عند بوابة الصب وفقًا للمتطلبات. يُنصح بوضع المرشح عموديًا في الممر الأفقي، بالقرب من تجويف القالب قدر الإمكان، لتقليل الخبث الثانوي. يجب تركيب عبوة تجميع الخبث قبل مدخل المرشح لتحسين عملية التجميع. يمكن أيضًا وضع مرشح السيراميك الرغوي في أسفل الممر الرأسي أو أسفل كوب الصب. بالإضافة إلى ذلك، يجب تجنب الاصطدام المباشر بالمعدن السائل أثناء الصب. إذا تعذر تجنب الاصطدام المباشر، فيجب التحكم في المسافة بين المغرفة وكوب الصب في حدود ٢٠ سم.
يتمتع فريق فيجور بخبرة واسعة في مجال المسبوكات. إذا كانت لديكم أي أسئلة أو طلبات، فلا تترددوا في التواصل معنا عبر البريد الإلكتروني info@castings-forging.com