
معرفة
العيوب الشائعة في المصبوبات الاستثمارية - الحرق السطحي
1. نظرة عامة
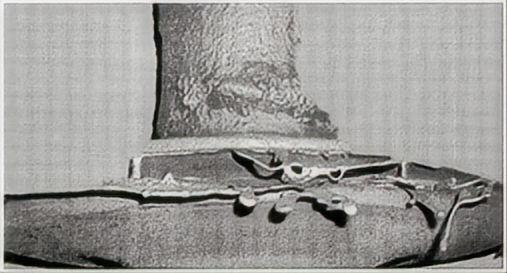
(1) الخصائص: تشقق جزء من الغلاف. بعد الصب، يتدفق المعدن المنصهر من المنطقة المتشققة من الغلاف تحت تأثير الضغط الديناميكي والثابت، مشكّلاً معدناً غير منتظم ومفرط على سطح الصب.
(٢) الأسباب: ضعف تحمل الغلاف للحرارة العالية، أو قوة الاصطدام أثناء الصب كبيرة، مما يُسبب تشققات موضعية فيه. يتدفق المعدن المنصهر من الشق، مما يُؤدي إلى اشتعال النيران خارجيًا.
(3) الموقع: في أضعف نقطة في القشرة حيث تتشقق.
(4) التوضيح: انظر الشكل 1.
2. الأسباب
(1) انخفاض قوة تحمل الغلاف عند درجات الحرارة العالية. تشير قوة تحمل الغلاف عند درجات الحرارة العالية إلى قوته أثناء عملية الخبز والصب.
① عملية خبز غير سليمة للقالب، أو فقدان السيطرة أثناء التشغيل، أو عدم استيفاء فرن الخبز لمتطلبات العملية. يؤدي اختيار عملية خبز غير مناسبة للقالب، أو درجة حرارة خبز عالية للغاية، أو ارتفاع درجة الحرارة بسرعة كبيرة، أو تشغيل الفرن بشكل غير سليم، أو عدم استيفاء فرن الخبز لمتطلبات العملية، إلى انفصال الطبقات، وتشققات، وصدوع في الطبقة السطحية لتجويف القالب.
② عملية صب غير سليمة. يؤدي الصب بسرعة كبيرة إلى زيادة تربيعية في الضغط الديناميكي على التجويف الداخلي للغلاف.
(2) قوة تحمل قالب الصدفة عند درجة حرارة الغرفة منخفضة. تشير قوة تحمل قالب الصدفة عند درجة حرارة الغرفة إلى قوته أثناء عملية صنع الصدفة وإزالة الشمع.
① جودة المسحوق ورمل التشكيل دون المستوى المطلوب. يحتوي المسحوق ورمل التشكيل على نسبة عالية من الشوائب، أو نسبة عالية من الرطوبة والغبار، مما يتسبب في حدوث تشققات وصدوع في الطبقة السطحية الداخلية لقالب القالب.
٢- تم اختيار المسحوق ورمل التشكيل بشكل غير مناسب. يختلف حجم حبيبات المسحوق ورمل التشكيل المستخدم في كل طبقة من طبقات قالب الصدفة اختلافًا كبيرًا. ونظرًا لاختلاف معدلات انكماش كل طبقة، فإن نقاط الضعف في الطبقتين الأولى والثانية من قالب الصدفة تتطور فيها التشققات والانفصالات.
٣- معايير عملية تصنيع القوالب غير مناسبة أو غير مضبوطة بشكل صحيح. تعتمد قوة قالب السيليكا سول عند درجة حرارة الغرفة بشكل أساسي على درجة جفاف المادة الرابطة. عند اختيار معايير عملية التجفيف (الرطوبة، درجة الحرارة، سرعة الهواء، مدة التجفيف) بشكل غير مناسب أو خارج نطاق التحكم، ستنخفض القوة. أما قوة قالب سيليكات الصوديوم عند درجة حرارة الغرفة فتعتمد بشكل أساسي على درجة تصلب سيليكات الصوديوم. عند اختيار معايير عملية التصلب (التركيز، درجة الحرارة، مدة التصلب) بشكل غير مناسب أو خارج نطاق التحكم، ستنخفض القوة.
④ عملية إزالة الشمع من قالب التشكيل غير سليمة، مما يتسبب في حدوث تشققات أو يزيد من حدتها. عند استخدام إزالة الشمع بالبخار لمواد القوالب الراتنجية (المعروفة أيضًا باسم "شمع متوسط الحرارة")، يكون ضغط البخار منخفضًا، ومعدل التسخين بطيئًا، ووقت إزالة الشمع طويلًا. أما عند استخدام إزالة الشمع بالماء الساخن لمواد القوالب الشمعية (المعروفة أيضًا باسم "شمع منخفض الحرارة")، فتكون درجة حرارة الماء في خزان إزالة الشمع منخفضة، ووقت إزالة الشمع طويلًا، أو يكون تصريف الشمع من قالب التشكيل غير سلس أثناء عملية إزالة الشمع.
(3) تلف موضعي في قالب القشرة. أثناء عمليات الإنتاج، مثل الخبز والتداول، يتعرض قالب القشرة لتلف موضعي بسبب قوى خارجية.
(4) الغلاف ضعيف المقاومة للتبريد والتسخين المفاجئين. عند تعرضه للتبريد أو التسخين المفاجئين، يكون الغلاف عرضة للتشقق بسبب ضعف مقاومته لمثل هذه التغيرات في درجات الحرارة.
(5) تصميم غير سليم لنظام الصب. أثناء الصب، يصطدم المعدن المنصهر مباشرة بالتجويف .
3. تدابير الوقاية والسيطرة
(1) تعزيز قوة الغلاف في درجات الحرارة العالية.
① يمكن لزيادة مقاومة الغلاف عند درجة حرارة الغرفة أن تعزز بشكل فعال مقاومته عند درجات الحرارة العالية. بالإضافة إلى ذلك، يمكن اعتماد طرق المعالجة التالية، مثل:
أ. معالجة النفخ. بعد نشر كل طبقة من الرمل، استخدم الهواء المضغوط لإزالة الرمل الملتصق والزائد؛ هذه المعالجة مناسبة لإزالة طبقات الرمل السميكة أو الرمل السائب المتراكم في الثقوب الصغيرة والأخاديد والزوايا الداخلية ومناطق الكتابة.
ب. استخدم سيليكا سول سريعة الجفاف. تتميز أغلفة سيليكا سول سريعة الجفاف بمتانة أعلى في درجة حرارة الغرفة، ومتانة أعلى في درجات الحرارة العالية، وقوة متبقية أقل.
ج. إضافة البوليمرات. إضافة البوليمرات أو الألياف لتعزيز سيليكا سول لتحضير الطلاء يساعد على منع تشقق طبقة الطلاء، ويتكيف مع سرعة تجفيف أسرع. يمكن خفض نسبة الرطوبة البيئية إلى 35%، وزيادة سرعة الرياح أيضًا.
٢- تحسين عملية خبز قشور التورتيلا. معايير عملية خبز قشور التورتيلا: يجب أن تكون درجة حرارة القشرة مرتفعة قدر الإمكان. تتراوح درجة حرارة خبز قشور السيليكا بين 950 و1200 درجة مئوية، ومدة الخبز عادةً نصف ساعة؛ أما قشور سيليكات الصوديوم، فتتراوح درجة حرارة خبزها بين 850 و950 درجة مئوية، ومدة الخبز عادةً من نصف ساعة إلى ساعتين. تأكد من أن فرن الخبز يفي بمتطلبات العملية، واتبع إجراءات التشغيل.
٣- تحسين عملية الصب. ضبط درجة حرارة القالب أثناء الصب لتكون أعلى ما يمكن ومطابقتها مع درجة حرارة صب المعدن السائل. ضبط سرعة الصب، باستخدام "سريع ثم بطيء" للأجزاء الكبيرة و"بطيء ثم سريع" للأجزاء الصغيرة.
(2) تعزيز قوة درجة حرارة الغرفة للقشرة.
① مراقبة جودة المسحوق ورمل التشكيل بدقة. يجب أن يتوافق محتوى الشوائب في المسحوق ورمل التشكيل مع متطلبات العملية، ويجب ألا يتجاوز محتوى الرطوبة والغبار 0.3 % (نسبة الكتلة).
٢- اختر مسحوق ورمل التشكيل المناسبين لكل طبقة من طبقات الغلاف. اختر نوع الطلاء المناسب، مثل مسحوق الكوارتز للفولاذ الكربوني ورمل الزركون للفولاذ المقاوم للصدأ والفولاذ عالي السبائك؛ يجب أن يكون حجم جزيئات المسحوق متجانسًا، ومن الأفضل استخدام مسحوق متدرج.
يجب أن يكون نوع الرمل لكل طبقة متناسقًا أو مشابهًا لمسحوق كل طبقة؛ يجب أن يكون حجم جزيئات رمل القالب معقولاً، مثل 100/120 شبكة لرمل الطبقة السطحية، و30/60 شبكة لرمل طبقة الانتقال، و16/30 شبكة لرمل طبقة التعزيز.
③ اختر معايير عملية تصنيع الغلاف المناسبة وتحكم بها بدقة. سرعة تصلب غلاف سيليكات الصوديوم المُصلَّب بكلوريد الألومنيوم البلوري بطيئة نسبيًا. يمكن إضافة نسبة 0.1% من مادة JFC إلى المُصلِّب لتحسين قدرته على الاختراق، مما يُكسب الغلاف قوة عالية.
④ تحسين عملية إزالة الشمع. يكمن سرّ إزالة الشمع في ضرورة تخزين الصدفة لمدة تتراوح بين 12 و24 ساعة قبل البدء، مع ضرورة أن تتم عملية إزالة الشمع بسرعة وفي درجة حرارة عالية. يجب اتباع إجراءات عملية إزالة الشمع بدقة.
(٣) تجنب أي ضرر موضعي للقشرة. اتبع أسلوب الإنتاج المتحضر. أثناء عمليات إزالة الشمع والخبز والصب، احرص على منع تعرض القشرة للتلف الناتج عن القوى الخارجية. في حال اكتشاف أي ضرر موضعي، يُمنع نقلها أو صبها مرة أخرى.
(4) تحسين مقاومة الصدمات الحرارية للهيكل. لمنع تعرض الهيكل للتبريد والتسخين المفاجئ، يجب استخدام الصب الساخن.
(5) تحسين تصميم نظام البوابة لمنع المعدن المنصهر من التأثير المباشر على تجويف القالب أثناء الصب.
تتمتع شركة فيجور بخبرة تزيد عن 20 عامًا وفريق عمل محترف في صناعة المسبوكات والتشكيل بالقوالب. إذا كانت لديكم أي استفسارات أو احتجتم إلى أي قطع غيار، يُرجى التواصل معنا عبر البريد الإلكتروني info@casting-forging.com